


चिकित्सा उपकरण आपूर्ति श्रृंखला में गुणवत्ता संबंधी चुनौतियाँ: 316एलवीएम टयूबिंग से एक परिप्रेक्ष्य
Oct 19, 2026
एक संदेश छोड़ें
क्यों प्रतीत होता है कि सरल चिकित्सा टयूबिंग घटक वास्तव में अधिक जटिल हैं?
छोटे व्यास वाली मेडिकल टयूबिंग केवल एक साधारण धातु घटक प्रतीत हो सकती है, लेकिन चिकित्सा उपकरणों में इसकी भूमिका आयामी सटीकता, सतह की गुणवत्ता, यांत्रिक गुणों और विनिर्माण स्थिरता पर अत्यधिक मांग रखती है।
सुई जैसे घटकों या सटीक चिकित्सा ट्यूबिंग से जुड़े अनुप्रयोगों में, बाहरी व्यास, दीवार की मोटाई, सीधापन या सतह की स्थिति में कोई भी बदलाव बाद के प्रसंस्करण, संयोजन और उत्पाद प्रदर्शन को प्रभावित कर सकता है। इसलिए, इन विशेषताओं पर संपूर्ण विनिर्माण प्रक्रिया के दौरान विचार किया जाना चाहिए, न कि केवल अंतिम निरीक्षण चरण में मूल्यांकन किया जाना चाहिए।
संपूर्ण चिकित्सा उपकरण उद्योग भी तेजी से गुणवत्ता प्रणालियों के दस्तावेज़ीकरण और आपूर्तिकर्ता निरीक्षण पर जोर दे रहा है। संयुक्त राज्य अमेरिका में, FDA का गुणवत्ता प्रबंधन प्रणाली विनियमन (QMSR), जो 2 फरवरी, 2026 को लागू हुआ, ISO 13485:2016 को संदर्भित करके अपने चिकित्सा उपकरण गुणवत्ता प्रबंधन ढांचे में शामिल करता है।
यह नियामक पहल व्यापक आपूर्ति श्रृंखला के संबंध में सार्वभौमिक चिंता का प्रश्न उठाती है: निर्माता यह कैसे सुनिश्चित कर सकते हैं कि महत्वपूर्ण धातु घटक कच्चे माल के चयन से लेकर अंतिम उत्पादन तक लगातार उनकी स्थापित आवश्यकताओं को पूरा करते हैं?

सख्त आयामी नियंत्रण
उच्च सतह गुणवत्ता आवश्यकताएँ
भौतिक गुण और संगति
पता लगाने की क्षमता और दस्तावेज़ीकरण
316एलवीएम एएसटीएम एफ2257: छोटे-व्यास ट्यूबिंग के लिए आवश्यकताओं को स्थापित करना
ASTM F2257-22 सर्जिकल इम्प्लांट अनुप्रयोगों के लिए गढ़ा सीमलेस या वेल्डेड और तैयार 18Cr-14Ni-2.5Mo स्टेनलेस स्टील छोटे-व्यास ट्यूबिंग (UNS S31673) के लिए आवश्यकताओं को निर्दिष्ट करता है।
विनिर्देश 3 मिमी या उससे कम के नाममात्र बाहरी व्यास और 0.5 मिमी या उससे कम की नाममात्र दीवार की मोटाई के साथ कोल्ड-फिनिश, सीधी-लंबाई वाली टयूबिंग पर लागू होता है। यह भौतिक गुणों, आयामी सहनशीलता, सतह खत्म, विनिर्माण विधियों और निरीक्षण आवश्यकताओं को संबोधित करता है।
खरीदारों के लिए, मानक यह मूल्यांकन करने के लिए एक तकनीकी आधार प्रदान करता है कि आपूर्ति की गई ट्यूब निर्दिष्ट आवश्यकताओं को पूरा करती है या नहीं। हालाँकि, किसी सामग्री विनिर्देश का अनुपालन, अपने आप में, किसी तैयार चिकित्सा उपकरण की सुरक्षा या प्रदर्शन को स्थापित नहीं करता है।
एएसटीएम F2257-22 का मूल दायरा
| सामग्री ग्रेड | यूएनएस एस31673 |
| सामग्री प्रकार | 18Cr-14Ni-2.5Mo स्टेनलेस स्टील |
| उत्पाद प्रपत्र | सीमलेस ट्यूब या वेल्डेड और खींची गई ट्यूब |
| डिलीवरी फ़ॉर्म | कोल्ड-वर्क्ड सीधी ट्यूब |
| नाममात्र बाहरी व्यास | 3 मिमी से कम या उसके बराबर |
| नाममात्र दीवार की मोटाई | 0.5 मिमी से कम या उसके बराबर |
| प्रासंगिक सामग्री मानक | सीमलेस ट्यूब: एएसटीएम एफ138; वेल्डेड और खींची गई ट्यूब: एएसटीएम एफ139 |
एएसटीएम एफ2257 न केवल सामग्री संरचना निर्दिष्ट करता है बल्कि विशिष्ट छोटे-व्यास ट्यूबिंग उत्पाद रूपों के लिए संबंधित तकनीकी आवश्यकताओं को भी स्थापित करता है। यही कारण है कि खरीद के दौरान सामग्री मानक, ट्यूबिंग आयाम और विनिर्माण प्रक्रिया को सत्यापित करना आवश्यक है।
नोट: तालिका में बाहरी व्यास और दीवार की मोटाई मानक की प्रयोज्यता की ऊपरी सीमा को दर्शाती है और इसका मतलब यह नहीं है कि सभी आकार संयोजनों का निर्माण किया जा सकता है, न ही यह कि सभी चिकित्सा सिरिंज इस मानक के लिए उपयुक्त हैं।
एएसटीएम एफ2257-22 के तहत 316एलवीएम ट्यूबिंग के यांत्रिक गुण
| वितरण की स्थिति | दीवार की मोटाई सीमा (मिमी) | न्यूनतम तन्यता ताकत (एमपीए) | न्यूनतम उपज शक्ति (एमपीए) | न्यूनतम बढ़ाव (%) |
| एनील्ड अवस्था | 0.20–0.46 (समावेशी) | 490 | 190 | 40 |
| एनील्ड अवस्था | 0.05–<0.20 | 550 | 207 | 35 |
| एनील्ड अवस्था | <0.05 | 586 | 241 | 20 |
| कोल्ड-वर्क्ड स्टेट | 0.20–0.46 (समावेशी) | 860 | 690 | 10 |
| कोल्ड-वर्क्ड स्टेट | 0.05–<0.20 | 860 | 690 | 8 |
| कोल्ड-वर्क्ड स्टेट | <0.05 | 860 | 690 | 4 |
यह तालिका दर्शाती है कि:
① डिलीवरी की स्थिति यांत्रिक संपत्ति आवश्यकताओं को प्रभावित करती है।
कोल्ड-वर्क्ड अवस्था की न्यूनतम तन्य शक्ति और उपज शक्ति एनील्ड अवस्था की तुलना में अधिक होती है, लेकिन न्यूनतम बढ़ाव की आवश्यकता कम होती है। यह उत्पाद आवश्यकताओं के साथ मजबूती और प्लास्टिसिटी को संतुलित करने की आवश्यकता को दर्शाता है।
② दीवार की पतली मोटाई परीक्षण और विनिर्माण नियंत्रण को जटिल बना सकती है।
अत्यंत पतली दीवारों वाले पाइपों के लिए, आयामी माप, नमूना तैयार करना और यांत्रिक संपत्ति सत्यापन को अधिक व्यावहारिक कठिनाइयों का सामना करना पड़ सकता है।
③ अकेले तन्य शक्ति की तुलना नहीं की जा सकती।
खरीदारों के लिए, तन्य शक्ति, उपज शक्ति और बढ़ाव का मूल्यांकन उत्पाद डिजाइन, बाद की प्रसंस्करण आवश्यकताओं और निर्दिष्ट वितरण शर्तों के साथ किया जाना चाहिए। केवल उच्च शक्ति का पीछा करने का मतलब यह नहीं है कि सामग्री सभी अनुप्रयोगों के लिए अधिक उपयुक्त है।
एएसटीएम एफ2257-22 बाहरी या भीतरी व्यास के लिए अनुमेय विचलन
| नाममात्र भीतरी या बाहरी व्यास | नाममात्र अनुमेय विचलन |
| < 1.5 mm | ±0.013 मिमी |
| 1.5-3.2 मिमी (समावेशी) | ±0.025 मिमी |
छोटे-व्यास वाले मेडिकल टयूबिंग के लिए सख्त आयामी नियंत्रण की आवश्यकता होती है। एएसटीएम एफ2257-22 के अनुसार, बाहरी या आंतरिक व्यास में अनुमेय विचलन नाममात्र आयामी सीमा पर निर्भर करते हैं। ये आवश्यकताएं सटीक ट्यूबिंग की खरीद में आयामी निरीक्षण और एक स्थिर विनिर्माण प्रक्रिया की महत्वपूर्ण भूमिका को उजागर करती हैं।
महत्वपूर्ण नोट:तालिका में आयामी श्रेणियां मूल मानक में सूचीबद्ध सहनशीलताएं हैं और इन्हें सभी आयामों, दीवार की मोटाई और उत्पाद संयोजनों पर लागू बिना शर्त सहनशीलता के रूप में व्याख्या नहीं किया जाना चाहिए। खरीद के दौरान, मानक का पूरा पाठ, ड्राइंग आवश्यकताओं और पार्टियों के बीच समझौतों को अभी भी सत्यापित किया जाना चाहिए।
एएसटीएम एफ2257 में संख्यात्मक आवश्यकताओं से संकेत मिलता है कि छोटे-व्यास वाले मेडिकल कैथेटर के मूल्यांकन में आयामी सटीकता, यांत्रिक गुण, सतह की स्थिति और विनिर्माण प्रक्रिया सहित कई परस्पर संबंधित कारकों पर विचार किया जाना चाहिए।
हालाँकि इन आवश्यकताओं को पूरा करना महत्वपूर्ण है, सुसंगत गुणवत्ता कैथेटर उत्पादन, निरीक्षण, रिकॉर्ड-कीपिंग और बैच-टू-बैच नियंत्रण के लिए उपयोग की जाने वाली विधियों पर भी निर्भर करती है।
इसलिए, चुनौती न केवल यह आकलन करने में है कि क्या सामग्री निर्दिष्ट आवश्यकताओं को पूरा करती है, बल्कि यह मूल्यांकन करने में भी है कि क्या आपूर्तिकर्ता स्थिर उत्पादन क्षमताओं का प्रदर्शन कर सकता है और प्रभावी गुणवत्ता नियंत्रण के लिए आवश्यक दस्तावेज प्रदान कर सकता है।

सटीक मशीनिंग से लेकर आपूर्तिकर्ता चयन तक
चिकित्सा अनुप्रयोगों में उपयोग किए जाने वाले 316LVM टयूबिंग के लिए, सामग्री विनिर्देशों को पूरा करना केवल पहला कदम है। विनिर्माण प्रक्रियाएं आयामी सटीकता, सुसंगत यांत्रिक गुण और विश्वसनीय सतह गुणवत्ता प्राप्त करने में भी महत्वपूर्ण भूमिका निभाती हैं।
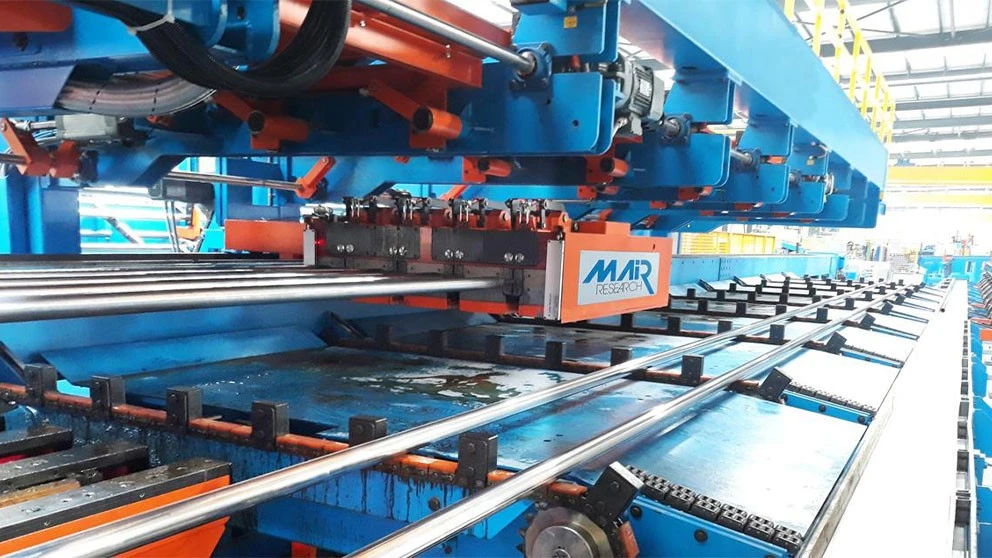
सटीक ट्यूब ड्राइंग और आयामी नियंत्रण
316LVM ट्यूबिंग के बाहरी व्यास, अंदर के व्यास, दीवार की मोटाई और सीधेपन को नियंत्रित करने के लिए ट्यूब ड्राइंग एक महत्वपूर्ण प्रक्रिया है। ये आयाम सीधे प्रभावित करते हैं कि टयूबिंग चिकित्सा उपकरणों में कैसे फिट होती है और कैसे कार्य करती है। उत्पादन के दौरान, स्थिरता बनाए रखने के लिए ड्राइंग टूल्स, प्रोसेसिंग पैरामीटर और आयामी निरीक्षण को सावधानीपूर्वक नियंत्रित किया जाना चाहिए।
लागू विनिर्देश द्वारा अनुमति होने पर सीमलेस और वेल्डेड और खींची गई दोनों टयूबिंग का उपयोग किया जा सकता है। उपयुक्त विनिर्माण मार्ग उत्पाद की आवश्यकताओं पर निर्भर करता है, जबकि ट्यूब की गुणवत्ता की पुष्टि के लिए प्रक्रिया नियंत्रण और निरीक्षण आवश्यक है।
ताप उपचार और सतह की गुणवत्ता
कोल्ड वर्किंग से 316LVM टयूबिंग की ताकत बढ़ सकती है, लेकिन इससे लचीलापन भी कम हो सकता है। आवश्यक शेष राशि निर्दिष्ट वितरण स्थिति और इच्छित आवेदन पर निर्भर करती है। इसलिए, जब आवश्यक हो तो ताप उपचार का चयन लागू विनिर्देश और उत्पाद आवश्यकताओं के अनुसार किया जाना चाहिए।
सतह की गुणवत्ता भी उतनी ही महत्वपूर्ण है। खरोंच, गड़गड़ाहट और एम्बेडेड संदूषक बाद के प्रसंस्करण या तैयार घटक के प्रदर्शन को प्रभावित कर सकते हैं। उचित सतह निरीक्षण, सफाई और सुरक्षात्मक पैकेजिंग हैंडलिंग और परिवहन के दौरान क्षति और संदूषण के जोखिम को कम करने में मदद करती है।

निरीक्षण और पता लगाने की क्षमता
सटीक विनिर्माण को विश्वसनीय गुणवत्ता निरीक्षण द्वारा समर्थित किया जाना चाहिए। उत्पाद विनिर्देश के आधार पर, निरीक्षण में बाहरी व्यास, अंदर का व्यास, दीवार की मोटाई, सीधापन, सतह की स्थिति और यांत्रिक गुण शामिल हो सकते हैं।
चिकित्सा सामग्री की खरीद के लिए ट्रैसेबिलिटी एक और महत्वपूर्ण विचार है। हीट नंबर, बैच पहचान, निरीक्षण रिकॉर्ड और सामग्री प्रमाणपत्र खरीदारों को उत्पाद अनुरूपता सत्यापित करने और आपूर्ति की गई टयूबिंग का उसके उत्पादन रिकॉर्ड में पता लगाने में मदद करते हैं।
अंततः, 316LVM टयूबिंग की गुणवत्ता इसकी रासायनिक संरचना से कहीं अधिक पर निर्भर करती है। नियंत्रित प्रसंस्करण, आयामी सटीकता, सतह की अखंडता और दस्तावेजी निरीक्षण सभी लगातार उत्पाद की गुणवत्ता और विश्वसनीय डाउनस्ट्रीम विनिर्माण में योगदान करते हैं।
एक विश्वसनीय 316LVM टयूबिंग आपूर्तिकर्ता चुनना
चिकित्सा उपकरण निर्माताओं के लिए, 316LVM टयूबिंग आपूर्तिकर्ता का चयन करना केवल कीमतों की तुलना करने से कहीं अधिक है। स्थिर आपूर्ति श्रृंखला के निर्माण में सामग्री अनुपालन, आयामी स्थिरता, पता लगाने की क्षमता और विश्वसनीय वितरण सभी महत्वपूर्ण कारक हैं।
① मानक और सामग्री दस्तावेज़ीकरण सत्यापित करें
खरीदार को यह सत्यापित करना चाहिए कि आपूर्ति की गई ट्यूबिंग लागू सामग्री विनिर्देशों और सहमत उत्पाद आवश्यकताओं के अनुरूप है। सामग्री परीक्षण रिपोर्ट, रासायनिक संरचना, यांत्रिक गुण और भट्ठी का पता लगाने की क्षमता समीक्षा के लिए सभी महत्वपूर्ण तत्व हैं। एएसटीएम एफ2257 के अनुपालन को वास्तविक उत्पाद श्रृंखला और खरीद आवश्यकताओं के आधार पर सत्यापित किया जाना चाहिए।
② विनिर्माण और निरीक्षण क्षमताओं का आकलन करें
एक विश्वसनीय आपूर्तिकर्ता को अपनी विनिर्माण प्रक्रियाओं, आयामी नियंत्रण प्रक्रियाओं, निरीक्षण विधियों और सतह की गुणवत्ता आवश्यकताओं को समझाने में सक्षम होना चाहिए। खरीदार को यह भी सत्यापित करना चाहिए कि आपूर्तिकर्ता आवश्यक बाहरी व्यास, आंतरिक व्यास, दीवार की मोटाई, वितरण की स्थिति और सहनशीलता आवश्यकताओं को लगातार पूरा कर सकता है।
③ दीर्घकालिक आपूर्ति विश्वसनीयता पर विचार करें
चिकित्सा अनुप्रयोगों के लिए, विभिन्न उत्पादन बैचों के बीच गुणवत्ता में स्थिरता विशेष रूप से महत्वपूर्ण है। स्पष्ट तकनीकी संचार, पूर्ण दस्तावेज़ीकरण, उचित पैकेजिंग और विश्वसनीय वितरण चक्र खरीद जोखिम को कम करने और उत्पादन योजना का समर्थन करने में मदद करते हैं।
लॉर्क सटीक मिश्र धातु और स्टेनलेस स्टील उत्पादों की एक विस्तृत श्रृंखला की आपूर्ति करता है, जिसमें ट्यूब, बार, प्लेट, स्ट्रिप्स और तार शामिल हैं। हम अपने ग्राहकों के साथ सामग्री विनिर्देशों, आयामों, वितरण शर्तों और निरीक्षण आवश्यकताओं को स्पष्ट करने के लिए काम करते हैं, जिससे उन्हें उनके अनुप्रयोगों के लिए उपयुक्त सामग्री समाधान खोजने में मदद मिलती है।
शुरू से ही सही सामग्री और आपूर्तिकर्ताओं का चयन करने से निर्माताओं को उत्पादन स्थिरता में सुधार करने, गुणवत्ता जोखिमों को कम करने और अधिक विश्वसनीय आपूर्ति श्रृंखला बनाने में मदद मिलती है।
उत्पाद लिंक पर जाने और विवरण देखने के लिए नीचे दी गई छवि या सफेद अंडरलाइन पर क्लिक करें।


लोर्क ग्रुप
विपणन संचालन विभाग
ईमेल:layla@lorkgroup.com
व्हाट्सएप:+86 199 3707 5488
जांच भेजें